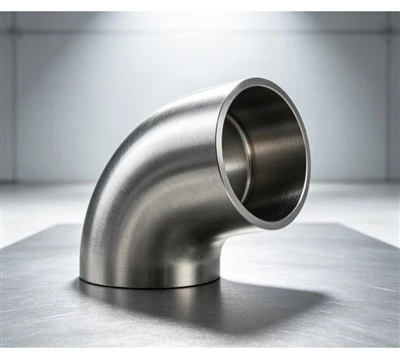
Les coudes à souder bout à bout ASTM A234 WP11 sont des raccords de tuyauterie en acier allié au chrome-molybdène conçus pour changer la direction des pipelines dans des environnements de service à -température et à haute-pression élevées. Le WP11 (1,25 % de chrome, 0,5 % de molybdène) offre une résistance à la traction à haute température, une résistance au fluage et une résistance à l'oxydation améliorées par rapport aux nuances d'acier au carbone standard, ce qui en fait un matériau spécifié pour les systèmes de production d'électricité, de raffinage et de tuyauterie pétrochimique.
Les itinéraires de fabrication, les cycles de traitement thermique et les étendues d'inspection sont strictement alignés sur les spécifications du projet applicables et les normes ASME pour garantir la fiabilité structurelle.
Spécifications du produit
|
Paramètre |
Spécification |
|
Produit |
Coude à souder bout à bout ASTM A234 WP11 |
|
Qualité du matériau |
ASTM A234 WP11 (UNS K11597) |
|
Désignation de l'alliage |
1,25Cr - 0.5Mo |
|
Angles disponibles |
45 degrés, 90 degrés, angles personnalisés sur demande |
|
Configuration du rayon |
Rayon long (LR), rayon court (SR) |
|
Type de connexion |
Soudure bout à bout |
|
Gamme de tailles |
NPS 1/2" à 48" (construction sans couture et soudée) |
|
Épaisseur de paroi |
SCH 10 à XXS, épaisseurs de paroi sur mesure |
|
Normes dimensionnelles |
ASME B16.9, ASME B16.28, MSS SP-75 ou dessin de projet |
|
Formulaire de fabrication |
Sans soudure (pour les tailles petites/moyennes) ou soudé (pour les diamètres plus grands) |
|
Traitement thermique |
Normalisé et revenu, ou trempé et revenu selon les spécifications |
|
Portée de l'inspection |
Contrôle dimensionnel, vérification des matériaux, documentation CND et MTC |
Applications industrielles typiques
Les coudes ASTM A234 WP11 sont déployés dans des infrastructures industrielles à haute -température où la résistance au fluage des matériaux est critique :
Production d'énergie
Conduites de vapeur principales, conduites d'eau d'alimentation de chaudière et systèmes de réchauffage fonctionnant à des températures élevées.
Raffinage du pétrole
Unités de traitement-à haute température, unités de craquage catalytique et lignes de transfert d'hydrotraitement.
Traitement pétrochimique
Conduites d'effluents du réacteur et boucles de gaz de synthèse à haute-pression.
Transfert de chaleur industriel
Réseaux de canalisations d'interconnexion d'échangeurs de chaleur-à haute température.
Métallurgie des matériaux
Les propriétés métallurgiques du WP11 sont régies par sa composition chimique précise et son traitement thermique :
Points saillants de la composition chimique
Carbone (0,05-0,15 %), chrome (1,00-1,50 %) et molybdène (0,45-0,65 %).
État du traitement thermique
Livré dans un état normalisé et revenu (ou trempé et revenu) pour stabiliser la microstructure et atteindre la résistance mécanique spécifiée.
Fabrication critique et contrôle dimensionnel
La production de coudes en acier allié nécessite un contrôle strict des paramètres de formage pour maintenir l’intégrité des murs :
Température et vitesse de formage
Géré pour éviter les micro-fissures ou l'amincissement excessif du matériau au niveau des zones extrados et intrados.
Tolérances dimensionnelles
Respect des critères ASME B16.9 couvrant les limites de diamètre extérieur, du centre-à l'extrémité-, de l'équerrage et de l'épaisseur de paroi dans toutes les zones de couronne et de flanc.
Préparation du biseau et des extrémités
Extrémités coupées à la machine ou biseautées avec des dimensions exactes de la face de racine pour correspondre aux spécifications de soudage du site.
Considérations relatives au soudage et au traitement thermique après-soudage (PWHT)
Le WP11 étant un acier durcissable faiblement allié-, la fabrication et l'installation sur site nécessitent le respect rigoureux des codes d'ingénierie du soudage :
Préchauffage :Généralement obligatoire avant le soudage pour éviter les fissures induites par l'hydrogène-.
Contrôle de la température entre les passages :Surveillé de près lors des opérations de soudage à plusieurs-passes.
Traitement thermique après-soudure (PWHT) :Requis par de nombreux codes de tuyauterie (par exemple, ASME B31.3) après le soudage pour soulager les contraintes résiduelles et restaurer la ductilité. Les documents d'approvisionnement doivent clairement indiquer s'il s'agit de simulations de pré-soudage en usine ou d'application en atelier-.
Inspection, tests et traçabilité
Pour les composants critiques de tuyauterie en alliage, les protocoles de vérification sont adaptés aux spécifications du projet :
Vérification dimensionnelle et géométrique
Vérification du diamètre extérieur, de l'épaisseur de la paroi, des dimensions du centre-à l'extrémité-et de l'ovalité.
01
Tests mécaniques
Essais de traction, vérification de la limite d'élasticité, mesure de l'allongement et essais de dureté Brinell ou Rockwell.
02
Tests non-destructifs (CND)
Tests par ultrasons (UT), tests de particules magnétiques (MT) ou ressuage (PT) sur demande.
03
Identification positive des matériaux (PMI)
Vérification des alliages à l'aide d'analyseurs XRF pour confirmer les pourcentages de chrome et de molybdène.
04
Traçabilité des matériaux
Les numéros de chauffe sont gravés-sur chaque raccord afin de maintenir une traçabilité ininterrompue jusqu'au certificat d'essai d'usine (MTC) d'origine.
05
FAQ
Q : Quelles températures de fonctionnement conviennent à la norme ASTM A234 WP11 ?
R : WP11 est conçu pour un service à haute -température où une résistance au fluage élevée est requise, couramment utilisée dans les systèmes électriques et de raffinerie fonctionnant jusqu'à environ 600 degrés, en fonction du code de tuyauterie spécifique et des tolérances de contrainte.
Q : Les coudes WP11 peuvent-ils être soudés directement aux tuyaux en acier au carbone ?
R : Oui, mais le soudage de métaux différents nécessite une qualification minutieuse des procédures, un préchauffage, des températures entre les passes contrôlées et un traitement thermique post-approprié (PWHT), comme spécifié par les codes de soudage comme ASME Section IX.
Q : Comment l’épaisseur de paroi est-elle vérifiée sur les coudes formés ?
R : L'épaisseur de la paroi est vérifiée au niveau de l'intrados, de l'extrados et de la couronne à l'aide de jauges d'épaisseur à ultrasons pour garantir que l'épaisseur de paroi minimale requise est maintenue après le formage.
Q : Quels documents doivent être demandés pour l’approvisionnement d’un projet critique ?
R : Les exigences typiques comprennent un certificat d'essai d'usine 3.1 ou 3.2, des journaux de four de traitement thermique, des résumés d'essais chimiques/mécaniques et tout enregistrement d'inspection NDT ou PMI spécifié.
étiquette à chaud: Coude à souder bout à bout astm a234 wp11, Chine fabricants de coudes à souder bout à bout astm a234 wp11, fournisseurs, usine, Ajustement du coude pour les conduites d'eau, raccord de tuyau de plomberie du coude, Pipe de protection contre le feu, coude de pipe pour la plomberie, matériel de coude de tuyau, coude de tuyau dans le système de drainage